


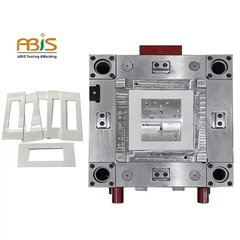



CNC mould เหล็กความแม่นยำการกัดโปรแกรม
การประมวลผลแม่พิมพ์ความแม่นยำและการเขียนโปรแกรมซีเอ็นซีเป็นงานของเนื้อหาเทคโนโลยีสูงเพื่อความต้องการของกระบวนการ machining แม่พิมพ์โพรงมีความเข้มงวดมากเพื่อที่จะให้การประสานงานกระบวนการทั้งหมดเป็นสิ่งที่ดีมีประสิทธิภาพสูงกว่า บริษัท มักจะมีแต่ละสถานีทำงาน wi, คือ STP ต้องใช้ผลไม่เพียง แต่เป็นสิ่งที่ดีกระบวนการเป็นมาตรฐานหลีกเลี่ยงปัญหาใด ๆ ที่เป็นไปได้เพื่อให้เกิดการเพิ่มประสิทธิภาพของกระบวนการมีประสิทธิภาพสูงสุดผลดีที่สุด Let 's share ประเด็นสำคัญของกระบวนการ mould kernel milling
1. ฆ้อนกลั่นโดยไม่ผ่านความร้อน
A. ตามความต้องการของลูกค้าและความแม่นยำในการเลือก Li กิ๊กแข็งแรงหรือเสือใหม่จะมีการประมวลผล แต่ยังเพื่อดูขนาดของชิ้นงานสูงเพื่อเลือกการประมวลผลเครื่องที่เหมาะสม
B. ใช้แสงให้มากที่สุดเท่าที่จะเป็นไปได้ในขั้นตอนการตกแต่งเครื่อง richie และ broadsword ใช้ 17R0.8,17R3.5, 13R2.5,13R0.4
C. ใช้มีดจมูกทรงแบนหรือกลมที่ขอบด้านข้างของแสง 0.06 มิลลิเมตรและให้มุมที่ชัดเจนกับเครื่องตัดขั้นต่ำ
D. ค่าแสงของมีดลูกสำหรับพื้นผิวโค้งอยู่ระหว่าง 0.05 ถึง 0.08 มิลลิเมตร (เครื่องมือที่ไม่สามารถบดด้วยมือได้)
E. วางเครื่องตัดด้วยไฟแรกแล้วเล็งแสงด้านข้าง (ไม่ใช่ด้านข้างเท่านั้นไม่ใช่ด้านล่าง)
F. ลองเชื่อมต่อมีดและมีดแล้วทำเครื่องหมาย "connection" บนแผ่นโปรแกรม
G. หากชิ้นส่วนสูงต้องใช้ใบมีดแบบ flyknife ควรใช้เส้นทางเครื่องตัดอีกหลายครั้งและโปรดทราบว่าควรใช้ "มีดวัด" และ "หมายเลขวัด" หลังจากทดสอบหมายเลขแล้วผู้ปฏิบัติงานสามารถ เลือกเส้นทางเครื่องตัดซึ่งสอดคล้องกับโปรแกรม
H. ชิ้นงานขนาดเล็กความต้องการความแม่นยำสูงทั้งหมดในเสือใหม่จะแปรรูปถนน dao ทำมากขึ้นละเอียดอ่อนระนาบควรจะปานกลางแสงสองครั้งออก 0.05 แสงในครั้งแรกและ 0.02 แสงในครั้งที่สอง ในที่สุดพื้นผิวสำเร็จควรจะเสร็จสิ้นด้วยมีดแบนใหม่และควรกำหนดระยะห่างของเส้นทางประมาณ 50% ~ 60%
I. สำหรับระนาบแสงวัสดุอ่อนใช้ 17r0.8 13r0.4 เท่าที่จะเป็นไปได้ ถ้าพื้นที่มีขนาดใหญ่ให้ใช้ 30R5 (Iliad ใหม่เพียงมีดขนาดใหญ่ที่สุด 13 อัน)
2. ฆ้องกลั่นด้วยความร้อน
A. เลือก richie หรือเสือใหม่เพื่อประมวลผลตามความต้องการของลูกค้าและความถูกต้อง แต่ยังรวมถึงการดูขนาดชิ้นงานความสูงและการเลือกใช้แพลตฟอร์มเครื่องจักรที่เหมาะสม
B. เท่าที่จะเป็นไปได้ให้ใช้ 17r0.8, 17r3.5, 13r2.5, 13r0.4 เพื่อใช้ค่าระนาบแสงของเครื่องตัดกับ 0.03MM ใช้มีดไฟเสือใหม่เพื่อให้แน่ใจว่าค่าเผื่อจะน้อยกว่า 0.5 มิลลิเมตร (ตัดเป็น 0.12 มิลลิเมตร)
C. ใหม่ Iliad หยาบรวมกันกับ 8 แบนเปิด opener หยาบเดียวปล่อยวันหยุดราชการ 0.15 MM, มุม qing กับเครื่องมือตัดขั้นต่ำ
D. ใช้แสงกลางของมีดจมูกแบนหรือกลม, แสงแรกในระนาบถึง 0.02 มิลลิเมตรจากนั้นให้ความสูงเท่ากับ 0.06 มิลลิเมตรจากนั้นจากนั้นเบาอีกครั้งหนึ่งถึง 0.025 มม. ที่ด้านข้างด้วยความแม่นยำสูงและเรียบเนียน
E. แสงในพื้นผิวโค้งถึง 0.06 มม. และไม่สามารถใช้เครื่องมือด้วยมือได้) ความแม่นยำและความละเอียดสูงจะต้องมีความสว่างปานกลางอีกครั้งหนึ่งเป็น 0.025 มม.
ใช้มีดแบบมีด D10 D8 ให้ได้ไกลที่สุด D8 มีมีดมากขึ้น (Iliad ใหม่ที่ใหญ่ที่สุดเพียง 13 มีด)
ใช้มีดกลมให้มากที่สุดเท่าที่จะเป็นไปได้สำหรับชิ้นส่วนความชันของชิ้นงานที่มีความแม่นยำและใช้มีดแบนเพื่อล้างมุมที่ด้านล่าง
3. ใช้วิธีการตัดขนานเท่าที่จะเป็นไปได้สำหรับระนาบแสง ไปที่ 0 องศาหรือ 90 องศาตามทิศทางของชิ้นงานเช่นเดียวกับพื้นผิวโค้งของเครื่องตัด
4 ในการคำนึงถึงขนาดที่แท้จริงของเครื่องตัดและระดับของความเสียหายมีดชิ้นส่วนนี้ควรจะนับเป็นขอบของโปรแกรมเช่นเดียวกับแม่พิมพ์ความแม่นยำหมอนขึ้นอยู่กับหักเป็นอย่างถูกต้องฆ้องถูกต้องสำหรับพื้นผิวตายทั่วไป, เราต้องการให้ 0.01 ~ 0.05 เครื่องตัดที่เพิ่งซื้อมาโดยทั่วไปมีขนาดเล็กกว่า 0 ~ 0.01 และส่วนของโปรแกรมมีค่าเป็นลบ (-0.005 ~ -0.008)
5. มิติของชิ้นงานต้องมีการแจกจ่ายและการฉายภาพที่สมจริงและควรทำโปรแกรมเพิ่มเติมตัวอย่างเช่นการฉายภาพ 1. + / 0 2. -0.005 / S 3. -0.01 / S 1. + / 0 2.- 0.005 / S 3. -0.01 / S โปรแกรมควรสังเกตโปรแกรมแต่ละโปรแกรมจะเพิ่มขึ้น 0.005
6. ฆ้องเครื่องแบบที่มีด้านเดียวขนาดเล็ก 0.02 มิลลิเมตร (เช่นขอบโปรแกรม -0.02) พร้อมมีดกลมจมูกหากปากเสือตรงใช้มีดแบนมีดเบา ๆ ขนาด 0.005 มม. (นั่นคือขอบโปรแกรม จาก -0.005)
7. ร่องสไลด์, รูใส่และตำแหน่งอื่น ๆ ที่จะประกอบขึ้นบนเปลือกแม่พิมพ์ควรมีขนาดใหญ่กว่าเล็กน้อย (ด้านเดียว 0.005 ~ 0.01) เราจำเป็นต้องทำอีกสักสองสามโปรแกรม
8. ส่วนของชิ้นส่วนประกอบสามารถเทด้วยตนเองได้ที่มุม C ประมาณ 0.5 องศาเซลเซียส ก่อนทำโปรแกรมจำเป็นต้องตรวจสอบอย่างละเอียดว่ามีการแทรกแซงใด ๆ ในไฟล์ภาพประกอบทั้งหมดและหากการออกแบบไม่ถูกต้องเช่นตำแหน่งงานว่างและก่อให้เกิดปัญหาใด ๆ ในเวลาที่เหมาะสม
9. มีแพลตฟอร์มแขวนสองแบบอยู่ด้านตรงข้าม: ด้านเดียวไม่มีการจัดวาง (เมื่อด้านข้างถูกตัดด้วย 0.10 เมื่อเปิดหยาบและด้านไม่ขัดเมื่อมีดเบา ๆ ขัดกับพื้นผิวเรียบ) . นอกจากนี้ยังจำเป็นที่จะต้องดูว่ามีแผ่นรองหรือแขวนที่ว่างจากอากาศส่วนอื่น ๆ อยู่ในตำแหน่ง (0.10 ด้านซ้ายเมื่อเปิดต้องใช้มีดเบา)
10. ก่อนการเขียนโปรแกรมชิ้นงานจะต้องตรวจสอบว่าสอดคล้องกับ 2D หรือไม่ตรวจสอบว่าเนื้อหาใน 2D ควรได้รับการประมวลผลหรือไม่ว่าปริมาณถูกต้องไม่ว่าขนาดทิศทางและมุมอ้างอิงจะสอดคล้องกันหรือไม่
โดยปกติแล้วพิกัดการประมวลผลจะอยู่ที่ตำแหน่งของศูนย์ 2D
11. เมื่อทำโปรแกรมปรับสีด้านที่เปิดโปรแกรมหยาบไม่ได้ทำโดยตัวเองต้องดูโปรแกรมหยาบที่คนอื่นทำเพื่อความสะดวกในการทำโปรแกรมมิลลิ่งปรับเพื่อรับประกันปัจจัยด้านความปลอดภัยหากเปิดหยาบจะทำโดย ลูกค้าและไม่สามารถให้รหัสหยาบเปิดแล้วต้องอยู่ในเส้นทางมีดทางกายภาพ
12. เมื่อทำการบดละเอียดให้ตรวจสอบตำแหน่งการปลดออกของขั้วไฟฟ้าอย่างละเอียดหากไม่ได้ขจัดคราบด้วยตัวเองการตรวจสอบขั้วไฟฟ้าและตรวจสอบว่ามีขั้วไฟฟ้ารั่วและตรวจสอบว่ามีขั้วไฟฟ้าอยู่หรือไม่ อิเล็กโทรดรั่วซึมที่เต็มไปด้วยเวลาตรวจสอบให้แน่ใจว่ามีดไม่ควรพลาดและไม่เคยทำใหม่
13. ถ้ามีเครื่องหมายต่างๆเช่น "ฐาน" หรือ "หมายเลขรุ่น" ในเคอร์เนลอ้างอิงมุมจะต้องมีการตั้งโปรแกรมโดยทั่วไปใช้มีดลูก 1r0.5 สำหรับลึก 0.10 ถ้าแบบอักษรมีขนาดเล็กเกินไปใช้ 0.3 หรือ จึงบดมีดแบน
14. เมล็ดราที่ผ่านการประมวลผลทั้งหมดต้องไม่สูงจนจบเพื่อไม่ให้พื้นที่ว่างและ chamfering และไม่สามารถเว้นช่องว่างในโปรแกรมได้ในตอนแรกและพารามิเตอร์มีความละเอียดอ่อนกว่าแสงเล็กน้อยถ้าต้องการให้ระดับความสะอาดสูง แสงแต่ละเบี้ยเลี้ยงอยู่ใน 0.3 ไม่อยู่ในแสงมีดแสงโดยตรง