


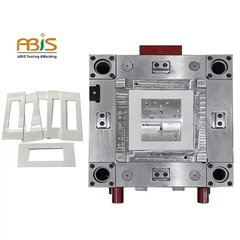



วิธีการฉีดขึ้นรูป
แม่พิมพ์ฉีดเป็นหลากหลายความรู้ทางเทคนิคและการปฏิบัติอุตสาหกรรม strong กระบวนการฉีดขึ้นรูปต้องใช้วัตถุดิบพลาสติก, pigments, วัสดุ shuikou, แม่พิมพ์, เครื่องฉีดพลาสติกและอุปกรณ์ต่อพ่วง fixture, สเปรย์ทุกชนิดวัสดุเสริมและบรรจุภัณฑ์ วัสดุ ฯลฯ การฉีดขึ้นรูปการจัดการการประชุมเชิงปฏิบัติการที่จะนำภาระงานที่ดีมากและความยากลำบากบางอย่างเมื่อเทียบกับอุตสาหกรรมอื่น ๆ หรือแผนกความต้องการที่สูงขึ้นสำหรับการฉีดขึ้นรูปบุคลากรการจัดการการประชุมเชิงปฏิบัติการในทุกระดับ
ผลิตแม่พิมพ์ฉีดต้องการ 24 ชั่วโมงของการดำเนินงานอย่างต่อเนื่องโดยทั่วไปสำหรับสองด้านหรือสามโหมดการทำงานกะการฉีดขึ้นรูปการประชุมเชิงปฏิบัติการในห้องทำงานแบ่งแรงงานมีความซับซ้อนความต้องการงานที่แตกต่างกันสำหรับทักษะบุคลากรที่แตกต่างกันเพื่อให้การฝึกอบรมการปั้นฉีด การผลิตทำงานได้อย่างราบรื่นต้องเชื่อมโยงแต่ละครั้งและบุคลากรแต่ละโพสต์วัสดุอุปกรณ์เครื่องมือและอื่น ๆ ดำเนินการในการจัดการส่วนใหญ่ประกอบด้วยห้องวัตถุดิบห้องวัสดุหักห้องผสมสถานที่ผลิตหลังจากการประมวลผลห้องเครื่องมือกึ่ง ผลิตภัณฑ์สำเร็จรูปสำนักงานและการดำเนินงานในภูมิภาคอื่น ๆ และการจัดการการประสานงาน
ประเภทของการฉีดขึ้นรูป
1 การฉีดขึ้นรูปยาง: การฉีดขึ้นรูปยางเป็นวิธีการผลิตของการฉีดวัสดุยางโดยตรงในแม่พิมพ์จากกระบอกสำหรับ vulcanization ข้อดีของการฉีดขึ้นรูปยาง: แม้ว่าจะมีการดำเนินงานไม่สม่ำเสมอ, รอบการปั้นสั้นประสิทธิภาพการผลิต สูงและการเตรียมการของวัสดุที่ว่างเปล่าถูกยกเลิกความเข้มแรงงานที่มีขนาดเล็กและคุณภาพของผลิตภัณฑ์เป็นเลิศ
2. แม่พิมพ์ฉีดพลาสติก: แม่พิมพ์ฉีดพลาสติกเป็นวิธีการสำหรับผลิตภัณฑ์พลาสติก พลาสติกเหลวถูกฉีดเข้าไปในแม่พิมพ์ของผลิตภัณฑ์พลาสติกโดยความดันและชิ้นส่วนพลาสติกต่างๆที่เกิดขึ้นผ่าน cooling.There เป็นเครื่องฉีดขึ้นรูปแบบพิเศษสำหรับการฉีดขึ้นรูปกลการใช้พลาสติกที่ใช้บ่อยที่สุดในปัจจุบันเป็นพอลิสไตรีนทำให้รูปร่างมักจะเป็นขั้นสุดท้าย ผลิตภัณฑ์และไม่มีการประมวลผลเพิ่มเติมเป็นสิ่งจำเป็นก่อนการติดตั้งหรือใช้เป็นผลิตภัณฑ์ขั้นสุดท้ายรายละเอียดต่างๆเช่นกระแทกสันเขาและเส้นด้ายสามารถขึ้นรูปได้ในขั้นตอนเดียว
ปัจจัยที่มีผลต่อ
เนื่องจากการเปลี่ยนแปลงปริมาณของการตกผลึกในกระบวนการฉีดขึ้นรูปของพลาสติกความดันสูงในระหว่างการฉีดขึ้นรูปความแตกต่างเล็ก ๆ น้อย ๆ ในความหนืดหลอมความเครียดเฉือนระหว่าง interlaminar ขนาดเล็กการตอบสนองความยืดหยุ่นขนาดใหญ่หลังจาก demoulding การหดตัวฉีดยังสามารถลดลงได้อย่างเหมาะสมสูง อุณหภูมิการหดตัวที่มีขนาดใหญ่ แต่มีทิศทางเล็ก ๆ ในระหว่างการฉีดขึ้นรูป
เมื่อความดันเพิ่มขึ้นในระหว่างการฉีดขึ้นรูปวัสดุหลอมจะถูกตัดเฉือนและสภาพคล่องจะเพิ่มขึ้นโดยเฉพาะ PE และ POM มีความอ่อนไหวมากขึ้น ดังนั้นความดันของแม่พิมพ์ฉีดจึงได้รับการปรับปรุงให้ดีขึ้นในระหว่างการขึ้นรูปเพื่อควบคุมสภาพคล่องในระหว่างการขึ้นรูปอุณหภูมิวัสดุอุณหภูมิแม่พิมพ์ความดันและความเร็วของการฉีดขึ้นรูปสามารถควบคุมได้เพื่อปรับสภาพการเติมให้เหมาะสมกับความต้องการของแม่พิมพ์
กระบวนการฉีดขึ้นรูป
การฉีดขึ้นรูปเป็นวิธีการที่ใช้ในการผลิตชิ้นส่วนที่มีรูปร่างซับซ้อนบางส่วนโดยเฉพาะวัสดุที่หลอมด้วยความร้อนจะถูกฉีดเข้าไปในโพรงแม่พิมพ์ด้วยแรงดันสูงซึ่งจะถูกทำให้เย็นลงและแข็งตัวเพื่อสร้างผลิตภัณฑ์
การควบคุมอุณหภูมิ
1. อุณหภูมิของบาร์เรล: อุณหภูมิที่ต้องควบคุมในกระบวนการฉีดขึ้นรูปประกอบด้วยอุณหภูมิของถังอุณหภูมิหัวฉีดและอุณหภูมิของแม่พิมพ์อุณหภูมิสองตัวแรกจะมีผลต่อการทำให้เป็นพลาสติกและการไหลของพลาสติกส่วนที่สองจะมีผลต่อการไหลและการระบายความร้อนของพลาสติก แต่ละชนิดของการไหลพลาสติกที่มีอุณหภูมิแตกต่างกันชนิดเดียวกันของพลาสติกเนื่องจากแหล่งที่แตกต่างกันหรือแบรนด์อุณหภูมิการไหลและอุณหภูมิการสลายตัวจะแตกต่างกันเล็กน้อยนี้เกิดจากการที่แตกต่างกันน้ำหนักโมเลกุลเฉลี่ยและการกระจายน้ำหนักโมเลกุลพลาสติกในที่แตกต่างกัน ประเภทของเครื่องฉีดของกระบวนการ plasticizing ยังแตกต่างกันเพื่อเลือกอุณหภูมิถังไม่เหมือนกัน
2. อุณหภูมิหัวฉีด: อุณหภูมิของหัวฉีดโดยปกติจะต่ำกว่าอุณหภูมิสูงสุดของกระบอกสูบซึ่งจะเป็นการป้องกันไม่ให้เกิด "ปรากฏการณ์การทำให้น้ำลาย" ของวัสดุหลอมเหลวในหัวฉีดแบบตรงผ่านอุณหภูมิของหัวฉีดต้องไม่มากเกินไป ต่ำมิเช่นนั้นหัวฉีดอาจถูกบล็อกโดยการจับตัวเป็นก้อนก่อนเวลาของวัสดุที่หลอมละลายหรือประสิทธิภาพของผลิตภัณฑ์อาจได้รับผลกระทบจากการฉีดยาการแข็งตัวของสารในช่วงต้นเข้าสู่โพรงแม่พิมพ์
อุณหภูมิแม่พิมพ์มีอิทธิพลอย่างมากต่อประสิทธิภาพภายในและคุณภาพที่ชัดเจนของผลิตภัณฑ์อุณหภูมิของแม่พิมพ์ขึ้นอยู่กับการตกผลึกพลาสติกที่มีอยู่ขนาดและโครงสร้างของผลิตภัณฑ์ความต้องการสมรรถนะและเงื่อนไขกระบวนการอื่น ๆ อุณหภูมิหลอมเหลว, ความเร็วในการฉีด, ความดันการฉีด, การขึ้นรูปปั้น ฯลฯ )
การควบคุมแรงดัน
ความดันในกระบวนการขึ้นรูปแบบฉีดขึ้นรูป ได้แก่ แรงดันและแรงดันฉีดพลาสติกและส่งผลต่อพลาสติก plasticizing และคุณภาพของผลิตภัณฑ์โดยตรง
ความดันที่ด้านบนของฟิวส์สกรูเมื่อสกรูหมุนไปข้างหลังเรียกว่าความดัน plasticizing หรือที่เรียกว่าแรงดันย้อนกลับความดันสามารถปรับได้โดยการกด วาล์วล้นในระบบไฮดรอลิในการฉีดขนาดของความดัน plasticizing จะขึ้นอยู่กับการออกแบบของสกรูความต้องการคุณภาพของผลิตภัณฑ์และชนิดของพลาสติกและความต้องการในการเปลี่ยนแปลงหากสถานการณ์และความเร็วในการหมุนสกรูเป็นค่าคงที่ , เพิ่มความดัน plasticizing จะเสริมสร้างการดำเนินการตัดซึ่งจะเพิ่มอุณหภูมิของการละลาย แต่จะลดประสิทธิภาพ plasticizing เพิ่มการไหลของกระแสและการรั่วไหลเพิ่มอำนาจการขับรถ
นอกจากนี้การเพิ่มความดัน plasticizing มักจะทำให้อุณหภูมิของเครื่องแบบสีผสมชุดสีและการปล่อยก๊าซในการดำเนินการละลายในการตัดสินใจของความดัน plasticizing ควรอยู่ภายใต้สมมติฐานที่มั่นใจคุณภาพของผลิตภัณฑ์เป็นสิ่งที่ดีที่ดีกว่าที่ต่ำกว่า, ค่าตัวเลขที่เฉพาะเจาะจงแตกต่างกับพันธุ์ของพลาสติกที่ใช้ แต่มักมีน้อยกว่า 20 กิโลกรัม / ตารางเซนติเมตร
แรงดันฉีดของเครื่องฉีดเกือบทั้งหมดขึ้นอยู่กับความดันที่ใช้กับพลาสติกโดยลูกสูบหรือสกรูด้านบน (ซึ่งถูกแปลงจากความดันทางน้ำมัน) ความดันการฉีดในการฉีดขึ้นรูป บทบาทคือการเอาชนะการไหลของพลาสติกจากถังไปยังความต้านทานต่อการไหลของโพรงเพื่อให้อัตราการละลายของแม่พิมพ์และการบดอัดการละลาย
Iii วัฏจักรการปั้น
เวลาที่จำเป็นในการทำกระบวนการฉีดขึ้นรูปเรียกว่าวงจรการปั้นหรือที่เรียกว่าวัฏจักรการขึ้นรูปชิ้นส่วนต่างๆดังต่อไปนี้คือ: วงจรขึ้นรูป: วงจรขึ้นรูปมีผลโดยตรงต่อประสิทธิภาพการทำงานของแรงงานและการใช้อุปกรณ์ดังนั้นในกระบวนการผลิต หลักฐานของการประกันคุณภาพควรตัดให้มากที่สุดเท่าที่จะเป็นไปได้ในวงจรการปั้นของแต่ละช่วงเวลาที่เกี่ยวข้อง
ในระหว่างรอบการขึ้นรูปเวลาการฉีดและเวลาในการทำความเย็นเป็นสิ่งที่สำคัญที่สุดเวลาในการฉีดในช่วงฉีดจะแปรผันตรงกับอัตราการบรรจุและเวลาในการผลิตโดยทั่วไปประมาณ 3-5 วินาที
เวลาในการฉีดเป็นเวลาในการฉีดพลาสติกคือเวลาในการอัดของพลาสติกในโพรงแม่พิมพ์ซึ่งจะใช้เวลาในการฉีดมากโดยทั่วไปประมาณ 20-120 วินาที (ส่วนที่หนามากอาจสูงถึง 5-10 นาที ) ก่อนที่การละลายที่ประตูจะถูกแช่แข็งจำนวนของเวลาการถือครองมีผลกระทบต่อความถูกต้องของขนาดของผลิตภัณฑ์ถ้าในอนาคตไม่มีผลใด ๆ มันเป็นที่รู้จักกันว่ามันขึ้นอยู่กับอุณหภูมิวัสดุอุณหภูมิแม่พิมพ์และ ขนาดของช่องหลักและประตูหากขนาดและเงื่อนไขของการวิ่งและประตูหลักเป็นปกติค่าความดันที่มีช่วงการผันผวนต่ำสุดของการหดตัวของผลิตภัณฑ์มักเป็นเกณฑ์
ระยะเวลาในการทำความเย็นจะขึ้นอยู่กับความหนาของผลิตภัณฑ์ความร้อนและผลึกของพลาสติกและอุณหภูมิของแม่พิมพ์จุดสิ้นสุดของเวลาการระบายความร้อนจะขึ้นอยู่กับหลักการที่ว่าผลิตภัณฑ์จะต้องไม่เปลี่ยนเมื่อไม่ได้ทำแม่พิมพ์ . เวลาในการทำความเย็นโดยทั่วไปประมาณ 30 ~ 120 วินาทีและเวลาในการระบายความร้อนนานเกินไปซึ่งจะช่วยลดประสิทธิภาพในการผลิต แต่ยังทำให้ชิ้นส่วนที่ซับซ้อนไม่สามารถแกะสลักได้
อีกหลายครั้งในวงจรการปั้นขึ้นอยู่กับว่ากระบวนการผลิตเป็นไปอย่างต่อเนื่องและอัตโนมัติและระดับของการต่อเนื่องและอัตโนมัติ
การพัฒนาอุตสาหกรรมฉีดขึ้นรูป
(I) การพัฒนาและนวัตกรรมเป็นกลยุทธ์สำหรับการพัฒนาโดยรวมในระยะยาวและขั้นพื้นฐานของอุตสาหกรรมการฉีดขึ้นรูปเราควรไม่เพียง แต่มุ่งเน้นการปลูกต้นไม้และการปลูกป่าเราไม่ควรเน้นเฉพาะในปัจจุบันและอนาคต แต่ยัง ในแง่มุมสุดท้ายและพื้นฐาน เราควรไม่เพียง แต่มุ่งเน้นไปที่ประสบการณ์ความรู้และคำแนะนำ แต่ยังไม่จำเป็นต้องใช้กลยุทธ์ มิเช่นนั้นเราจะนำอุตสาหกรรมการฉีดขึ้นรูปให้แคบลงถนนหุบเขาลึกและจุดหมายปลายทาง
(2) ไม่ต้องระมัดระวังเกินไปทำดีในอุตสาหกรรมปั้นขึ้นอยู่กับเทคนิคต่างๆเช่นเทคโนโลยีธุรกิจการจัดการและการประชาสัมพันธ์นอกจากนี้ควรอาศัยความหลากหลายของกลยุทธ์เช่นกลยุทธ์การพัฒนาเทคโนโลยีการพัฒนาความสามารถ กลยุทธ์กลยุทธ์การตลาดกลยุทธ์ทางการเงินอาร์เรย์มีขนาดเล็กเล็กน้อยเล็กน้อยคือศิลปะขนาดใหญ่ศิลปะและเล็กน้อยเหมือนกันคือให้ความสนใจกับแผนจุดที่แตกต่างกันคือขอบเขตที่วางแผนมีขนาดเวลาที่แผนมีความยาวแสงศิลปะหยาบ เป็นหนักขนาดเล็กน้ำหนักเบาใหญ่สั้นสั้นยาวเทคโนโลยีหนักเป็นทั่วไปที่นี่เทคนิคที่ใหญ่ที่สุดคือการพัฒนาและนวัตกรรมและการพัฒนาและนวัตกรรมเป็นแม่พิมพ์ฉีดกลยุทธ์การพัฒนาอุตสาหกรรม
เพื่อให้ตระหนักถึงการพัฒนาและนวัตกรรมของอุตสาหกรรมการฉีดพลาสติกจึงจำเป็นต้องวิเคราะห์ความต้องการและแนวโน้มของตลาดใหม่วิเคราะห์ความท้าทายและโอกาสวิเคราะห์ความได้เปรียบและข้อเสียอีกครั้งและวิเคราะห์คีย์ใหม่ ลิงก์และขั้นตอนต่างๆเหตุใดจึงจำเป็นต้องวิเคราะห์ข้อมูลพื้นฐานเหล่านี้อีกครั้งเนื่องจากการวิเคราะห์ในอดีตมีการล้าสมัยหรือเนื่องจากการวิเคราะห์เวลามีข้อบกพร่องและผิดพลาดโดยเนื้อแท้
เพื่อให้บรรลุการพัฒนาและนวัตกรรมของอุตสาหกรรมฉีดขึ้นรูปธุรกิจใหม่หมายถึงธุรกิจใหม่กรอบบุคลากรใหม่ระบบการจัดการใหม่และกลยุทธ์ทางธุรกิจใหม่ควรมีการกำหนดยุทธศาสตร์จะเปิด -. ในแง่ของลักษณะสำคัญกลยุทธ์การพัฒนาสูตร โดยแต่ละองค์กรควรสอดคล้องในแง่ของเนื้อหามุ่งเน้นและโครงสร้างกลยุทธ์การพัฒนาของธุรกิจที่แตกต่างกันมีน้อยเหมือนกันเมื่อเร็ว ๆ นี้ฉีดพลาสติกจีนเข้าเยี่ยมชมโรงงานปั้นพลาสติกหลายแห่งในสิงคโปร์และรู้สึกเป็นจำนวนมาก พวกเขาได้ห่างจากตัวเราไปแล้ว พวกเขาได้จากการประมวลผลการฉีดขึ้นรูปแบบง่าย ๆ ไปจนถึงการออกแบบและพัฒนาผลิตภัณฑ์ให้เป็นโหมดการผลิตแบบครบวงจร
อุตสาหกรรมการฉีดขึ้นรูปของจีนไปสู่ทิศทางของการพัฒนา OEM และ ODM ซึ่งเป็นหนทางที่จะไป
ปัจจัยที่มีอิทธิพลต่อกระบวนการฉีดขึ้นรูป
ปัจจัยที่มีอิทธิพลต่อการหดตัวของพลาสติกเทอร์โมพลาสติกมีดังนี้พลาสติกพลาสม่าของกระบวนการขึ้นรูปพลาสติกเทอร์โมเนื่องจากมีการเปลี่ยนแปลงแท่งแบบคริสตัลความเค้นภายในแข็งแรงภายในความเค้นตกค้างของพลาสติกมีขนาดใหญ่ปัจจัยการวางแนวโมเลกุลเช่นเพศคือ แข็งแกร่งดังนั้นเมื่อเทียบกับการหดตัวของพลาสติกที่มีความร้อนสูงขึ้นการหดตัวและทิศทางที่ชัดเจนรวมทั้งการหดตัวของแม่พิมพ์อัตราการหดตัวหลังการอบอ่อนหรือการประมวลผลแบบเปียกโดยทั่วไปมีขนาดใหญ่กว่าพลาสติกที่ทำจากพลาสติกเทอร์โมเซตติง
วัสดุหลอมเหลวติดต่อพื้นผิวของโพรงแม่พิมพ์และเย็นทันทีเพื่อสร้างเปลือกแข็งที่มีความหนาแน่นต่ำเนื่องจากการนำความร้อนที่ไม่ดีของพลาสติกชั้นในของชิ้นส่วนพลาสติกจะได้รับการระบายความร้อนช้าๆเพื่อสร้างชั้นที่หนาแน่นหนาแน่นและมีการหดตัวมาก , ความหนาของผนังระบายความร้อนช้าความหนาแน่นของชั้นความหนาแน่นสูงของการหดตัวนอกจากนี้รูปแบบและปริมาณของชิ้นส่วนฝังและชิ้นส่วนฝังตัวมีผลกระทบโดยตรงต่อทิศทางของการไหลของวัสดุการกระจายความหนาแน่นและขนาดของความต้านทานการหดตัว ฯลฯ ดังนั้นลักษณะของชิ้นส่วนพลาสติกมีผลกระทบอย่างมีนัยสำคัญกับขนาดและทิศทางของการหดตัว
รูปร่างขนาดและการกระจายตัวของช่องป้อนอาหารจะมีผลโดยตรงต่อทิศทางของการไหลของอาหารการกระจายความหนาแน่นการบีบอัดและการหดตัวและการขึ้นรูปเวลาส่วนใหญ่ (โดยเฉพาะอย่างยิ่งหนา) ของช่องป้อนอาหารโดยตรงและช่องป้อนอาหารจะเล็กลงและมีทิศทางมากขึ้น ทางเข้าอาหารหรือขนานไปกับทิศทางการไหลของอาหารการหดตัวมีขนาดใหญ่
แม่พิมพ์ภายใต้เงื่อนไขการขึ้นรูปมีอุณหภูมิสูงเย็นช้าของวัสดุหลอมละลายความหนาแน่นสูงและการหดตัวมากโดยเฉพาะอย่างยิ่งสำหรับวัสดุการตกผลึกเนื่องจากความเค็มสูงและการเปลี่ยนแปลงปริมาณมากดังนั้นการหดตัวมากขึ้นการกระจายอุณหภูมิแม่พิมพ์ยังเกี่ยวข้อง ความเย็นและความหนาแน่นภายในและภายนอกของชิ้นส่วนพลาสติกนอกจากนี้การรักษาความดันและเวลายังมีผลกระทบมากขึ้นในการหดตัว
ความดันการฉีดสูงความแตกต่างความหนืดขนาดเล็กของวัสดุที่หลอมความเครียดขนาดเล็ก interlaminar แรงเฉือนยืดหยุ่นมากหลังจากการถอดออกเพื่อลดการหดตัวปานกลางอุณหภูมิสูงหดตัวมาก แต่ทิศทางขนาดเล็ก อุณหภูมิแม่พิมพ์ความดันความเร็วในการฉีดและเวลาระบายความร้อนในระหว่างขั้นตอนการปั้นแม่พิมพ์ได้รับการออกแบบตามช่วงการหดตัวของพลาสติกต่างๆความหนาและรูปร่างของชิ้นส่วนพลาสติกขนาดรูปแบบและการกระจายตัวของฟีดทางเข้าอัตราการหดตัว ของแต่ละส่วนของชิ้นส่วนพลาสติกจะถูกกำหนดตามประสบการณ์และจากนั้นจะคำนวณขนาดของโพรงแม่พิมพ์
สำหรับชิ้นส่วนพลาสติกที่มีความแม่นยำสูงและการหดตัวที่ยากต่อการใช้แม่พิมพ์จะใช้วิธีการดังต่อไปนี้ในการออกแบบแม่พิมพ์:
เส้นผ่านศูนย์กลางภายนอกของชิ้นส่วนพลาสติกมีขนาดเล็กกว่าชิ้นส่วนพลาสติก
เพื่อกำหนดรูปแบบขนาดและเงื่อนไขการปั้นของระบบหล่อ
การเปลี่ยนแปลงขนาดของชิ้นส่วนพลาสติกที่จะนำมาประมวลผลใหม่จะถูกกำหนดหลังจากประมวลผลใหม่ (การวัดจะต้องทำภายใน 24 ชั่วโมงหลังการทำแม่พิมพ์
ปรับแม่พิมพ์ตามการหดตัวจริง
สอบซ่อมและเปลี่ยนเงื่อนไขของกระบวนการเพื่อให้ค่าการหดตัวที่ถูกต้องเล็กน้อยเพื่อให้เป็นไปตามข้อกำหนด
ความยืดหยุ่นของพลาสติกเทอร์โมพลาสติกสามารถวิเคราะห์โดยทั่วไปจากดัชนีต่างๆเช่นขนาดน้ำหนักโมเลกุลดัชนีการหลอมดัชนีความหนืดของเฟดเดอเรียนเกลียวความหนืดและอัตราส่วนการไหล (ความยาวของกระบวนการ / ความหนาของผนังส่วนประกอบ) น้ำหนักโมเลกุลต่ำการกระจายน้ำหนักโมเลกุลกว้าง , ความสม่ำเสมอของโครงสร้างโมเลกุลต่ำ, ดัชนีการละลายสูง, ความยาวของสกรูยาว, ความหนืดต่ำ, อัตราส่วนการไหลสูง, สภาพคล่องที่ดี สำหรับพลาสติกที่มีชื่อผลิตภัณฑ์เดียวกันข้อกำหนดต้องได้รับการตรวจสอบเพื่อพิจารณาว่าสภาพคล่องเหมาะสมสำหรับการฉีดขึ้นรูปหรือไม่