


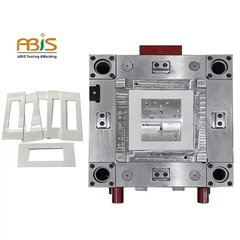



วิธีการทำแม่พิมพ์อัดรีดเป่า
เครื่องมือและหล่อมีสองวิธีที่พบมากที่สุดจะผลิตโพรงแม่พิมพ์ ใช้วิธีใดขึ้นอยู่กับหลากหลายปัจจัย เช่นแม่พิมพ์วัสดุ จำนวนของแม่พิมพ์ฟันผุ ความซับซ้อนของความต้องการช่องและความแม่นยำของโพรง
วัสดุแม่พิมพ์เป็นปัจจัยสำคัญในการกำหนดวิธีการผลิต อลูมิเนียมคับหล่อ สามารถร่ายเพียงบางชนิดอลูมิเนียม โดยทั่วไป โลหะผสมอะลูมิเนียมที่ มีซิลิคอนสูงเนื้อหาจะเหมาะสำหรับหล่อ ในขณะที่ไม่สามารถหล่อโลหะผสมอลูมิเนียม มีความแข็งแรงสูง และควรจะกลึง แม่พิมพ์โลหะผสมทองแดงเบริลเลียมมีประสิทธิภาพดี ส่วนใหญ่แม่พิมพ์เหล็กที่กลึง และ ผลิต โลหะผสมสังกะสีมีโยน
ถ้าช่องเลขมีขนาดใหญ่ ช่องโพรงที่ซับซ้อน หรือผิด ปกติ ขนาดยอมรับต้องอยู่ในระดับต่ำ ปริมาณโพรงที่มีขนาดใหญ่ หรือปริมาณการผลิตต่ำ หล่อวิธีใช้ในการผลิตแม่พิมพ์ หล่อตายว่า แต่ของความทนทานและการนำความร้อนจะต่ำกว่าเครื่องจักรตาย บางวิธีหล่อพิเศษสามารถใช้ในการผลิตแม่พิมพ์ประสิทธิภาพสูง ตัวอย่าง วิธีการหล่อความดันสามารถลดความพรุนของอะลูมิเนียมและโลหะผสมทองแดงเบริลเลียม และรับประกันความแม่นยำสูงของโพรงแม่พิมพ์ วิธีการตัดเฉือนของโพรงแม่พิมพ์เป่าส่วนใหญ่ได้แก่มิลลิ่ง เจียร ฯลฯ
มีอัดรีดเย็น รีดร้อน edm และวิธีการเชื่อม วิธีการอัดขึ้นรูปเย็นเหมาะสำหรับแม่พิมพ์ขนาดเล็ก โดยเฉพาะอย่างยิ่งสำหรับหลายโพรงแม่พิมพ์ เพื่อให้แน่ใจความสอดคล้องของแต่ละช่อง สำหรับไดรฟ์ข้อมูลขนาดใหญ่ (เช่น 3 เอ็ม 3) ฟันผุ เครื่องจักร และวิธีการเชื่อมสามารถใช้การผลิตได้ เมื่อจำเป็นต้องมีความถูกต้องมิติสูง โพรงแม่พิมพ์จะถูกผลิต โดยคัดลอกสี
การหดตัวต้องนำมาพิจารณาเมื่อออกแบบโพรงขนาด สำหรับเครื่องจักรโพรง การหดตัวรวมถึงการหดตัวของการเป่าขึ้นรูปผลิตภัณฑ์และการหดตัวหลังการประมวลผลของแม่พิมพ์ สำหรับโพรงหล่อ อัตราการหดตัวในกระบวนการหล่อควรได้รับการพิจารณา
ขั้นตอนสุดท้ายของการผลิตโพรงเป็นขัด คาน หรือแกะสลัก ก่อนแกะสลัก โดยเฉพาะอย่างยิ่งเมื่อจำเป็นต้องสลักลายละเอียด เครื่องชั่ง และเครื่องหมายโดยตัด edm บด หรืออัดรีดควรจะออกให้ในระดับหนึ่งของ จบ มีความแข็ง และไม่ค่อยชุบ ด้วยโลหะ (เช่น โครเมียม) เว้นแต่มีผลิตในกระบวนการขนาดใหญ่แม่พิมพ์ฟันผุโดยทั่วไปไม่ ถ้า cavity จะชุบแข็ง หรือชุบโครเมี่ยม มันควรจะทำหลังจากแกะสลัก
หนีบ billet inlay ดึงก้าน คอลัมน์คู่มือ และคู่มือแขน ฯลฯ ส่วนใหญ่ของโลหะผสมเหล็ก หรือทองแดงเบริลเลียม ผ่านการประมวลผลเครื่องจักรกล แต่ยัง ผ่านการชุบแข็ง